بهترین گالوانیزههای کشش عمیق باید در قالبهای پیچیده، بدون پارگی ورق یا جداشدن پوشش روی شکل بگیرند. برای انتخاب چنین محصولی، نام کارخانه کافی نیست و گرید، خواص مکانیکی، ضخامت، سطح و پوشش باید بررسی شوند. اگر در کنار ورق پوششدار برای خرید ورق روغنی نیز استعلام میگیرید، نوع قطعه و شرایط خوردگی را از ابتدا مشخص کنید؛ زیرا ورق روغنی برای فرمدهی و رنگکاری مناسب است، اما پوشش محافظ روی ندارد. در بازار، DX53D+Z برای کشش عمیق معمول، DX54D+Z برای قطعات پیچیده و DX56D+Z برای کشش فوقعمیق در اولویت بررسی قرار میگیرند.
ورق گالوانیزه کشش عمیق چیست؟
در کشش عمیق، ورق تخت با فشار سنبه وارد قالب میشود و به قطعهای توخالی تبدیل میگردد. بخشهای مختلف ورق همزمان تحت کشش و فشار قرار میگیرند. محصول مناسب باید این تغییر شکل را بدون پارگی، چروک شدید یا نازکشدن خارج از محدوده تحمل کند.
تفاوت کشش عمیق با خمکاری معمولی
در خمکاری، تغییر شکل بیشتر در امتداد یک خط اتفاق میافتد؛ اما در کشش عمیق، فلز از چند جهت به داخل قالب جریان پیدا میکند. به همین دلیل، ورقی که در خم ۹۰ درجه سالم میماند، ممکن است در گوشه یک قطعه عمیق پاره شود. کیفیت کششی را نمیتوان با یک تست خم ساده تأیید کرد.
چه زمانی به گرید کشش عمیق نیاز داریم؟
اگر عمق قطعه نسبت به دهانه زیاد است، گوشههای تند دارد یا طی چند مرحله پرس ساخته میشود، استفاده از گرید کششی اهمیت پیدا میکند. محفظههای عمیق، برخی قطعات خودرو و اجزای لوازم خانگی از نمونههای رایجاند. برای قطعات کمعمق، گرید بالاتر همیشه مزیت اقتصادی ندارد.
بهترین گریدهای گالوانیزه برای کشش عمیق
در استاندارد EN 10346، گریدهای سری DX براساس قابلیت شکلدهی طبقهبندی میشوند. پسوند +Z نشان میدهد محصول دارای پوشش روی است. برای خرید، نام کامل گرید باید در پیشفاکتور و گواهی همان کلاف ثبت شود.
ورق گالوانیزه DX53D+Z
DX53D+Z گرید کشش عمیق است و برای قطعاتی مناسب است که از فرمدهی متوسط عبور کردهاند، اما پیچیدگی آنها به سطح فوقعمیق نمیرسد. این گرید در بسیاری از قطعات صنعتی و لوازم خانگی میتواند تعادل مناسبی میان فرمپذیری و هزینه ایجاد کند. تصمیم نهایی باید پس از تست با قالب واقعی گرفته شود.
ورق گالوانیزه DX54D+Z
DX54D+Z برای کشش بسیار عمیق و قطعات پیچیدهتر ساخته شده است. ترکیب شیمیایی و خواص مکانیکی این گرید برای تحمل تغییر شکل شدیدتر کنترل میشوند. اگر در DX53D پارگی گوشه، نازکشدگی دیواره یا محدودیت در عمق کشش دیده شود، DX54D یکی از گزینههای بعدی برای آزمایش است.

ورق گالوانیزه DX56D+Z
DX56D+Z برای کشش فوقعمیق و پرسکاریهای دشوار به کار میرود. این گرید برای قطعات حساس خودرویی یا محصولات چندمرحلهای مناسب است. استفاده از آن برای قطعه ساده معمولاً توجیه ندارد؛ زیرا هزینه تأمین بیشتر میشود، بدون اینکه مزیت آن در خط تولید استفاده شود.
آیا DX52D+Z یا DX57D+Z انتخاب مناسبی است؟
DX52D+Z برای کشش سبک و متوسط مناسبتر است و نباید صرفاً به دلیل قیمت کمتر جایگزین DX53D یا DX54D شود. DX57D+Z نیز در رده کشش فوقالعاده عمیق قرار میگیرد. برای این گرید باید موجودی، حداقل سفارش و زمان تأمین جداگانه استعلام شود.
|
گرید |
سطح مناسب شکلدهی |
کاربرد قابل بررسی |
نکته خرید |
|
DX52D+Z |
کشش سبک تا متوسط |
قطعات کمعمق |
برای کشش عمیق پیچیده کافی نیست |
|
DX53D+Z |
کشش عمیق |
قطعات صنعتی و لوازم خانگی |
نمونه همان کلاف آزمایش شود |
|
DX54D+Z |
کشش بسیار عمیق |
قطعات پیچیده و چندمرحلهای |
خواص مکانیکی با قالب تطبیق یابد |
|
DX56D+Z |
کشش فوقعمیق |
قطعات حساس خودرو |
هزینه و شرایط تأمین بررسی شود |
|
DX57D+Z |
کشش فوقالعاده عمیق |
کاربردهای بسیار خاص |
شرایط تأمین پیش از سفارش بررسی شود |
بهترین برندهای گالوانیزه کشش عمیق در ایران
برای معرفی برند، باید میان توان تولید کارخانه و موجودی بازار تفاوت قائل شد. درج یک گرید در سبد فنی به معنای عرضه دائمی آن در تمام ضخامتها و عرضها نیست. پیشنهاد فروشنده باید با گواهی همان کلاف سنجیده شود.
ورق خودرو چهارمحال و بختیاری
ورق خودرو چهارمحال یکی از اصلیترین گزینههای داخلی برای استعلام گالوانیزه کشش عمیق است. این کارخانه DX53D را در گروه کشش عمیق و DX54D و DX56D را در گروه فولادهای فوق کمکربن با قابلیت کشش بسیار عمیق معرفی کرده است. تمرکز کارخانه بر محصولات خودرویی نیز برای خریداران قطعات پرسکاریشده اهمیت دارد.
بااینحال، نام ورق خودرو جای بررسی فنی را نمیگیرد. ضخامت، عرض، کیفیت سطح، جرم پوشش و خواص مکانیکی باید با نقشه قطعه و محدودیت قالب هماهنگ باشند. موجودی گریدهای خاص، حداقل تناژ و زمان تحویل نیز پیش از نهایی کردن سفارش استعلام شود.
فولاد مبارکه، امیرکبیر کاشان و هفت الماس
محصولات این کارخانهها در بازار گالوانیزه حضور دارند، اما برای کشش عمیق نمیتوان فقط از روی برند تصمیم گرفت. اگر فروشنده محصولی را برای پرس عمیق پیشنهاد میدهد، گرید ثبتشده در گواهی کلاف، خواص مکانیکی و قابلیت ردیابی بار را مطالبه کنید. عبارتهایی مانند «ورق نرم» یا «مناسب پرس» جای گواهی فنی را نمیگیرند.
هنگام خرید گالوانیزه کشش عمیق چه مشخصاتی را بررسی کنیم؟
خریدار لازم نیست محاسبات قالب را انجام دهد، اما باید بداند کدام اطلاعات بر نتیجه پرس اثر میگذارند. انتخاب گرید بدون بررسی خواص مکانیکی، احتمال اختلاف میان نمونه و بار اصلی را افزایش میدهد.
درصد ازدیاد طول
ازدیاد طول نشان میدهد ورق پیش از شکست چه مقدار تغییر شکل را تحمل میکند. معمولاً گریدهای عمیقتر ازدیاد طول بیشتری دارند، اما این عدد بهتنهایی برای انتخاب کافی نیست. ضخامت نمونه، جهت آزمون و استاندارد اندازهگیری نیز باید با گواهی محصول خوانده شود.
ضریب r و توان کارسختی n
ضریب r نشان میدهد ورق هنگام کشش تا چه اندازه در برابر نازکشدن ضخامت مقاومت میکند. ضریب n نیز بیان میکند کرنش تا چه اندازه در سطح ورق پخش میشود. مقادیر مناسب این دو شاخص میتوانند احتمال نازکشدگی موضعی و پارگی را کاهش دهند. در قطعات حساس، این اعداد باید با نظر واحد فنی یا قالبساز بررسی شوند.
استحکام تسلیم و استحکام کششی
استحکام تسلیم پایینتر معمولاً آغاز تغییر شکل را آسانتر میکند، اما رفتار نهایی به مجموعه خواص ورق وابسته است. برای ارزیابی یک کلاف باید استحکام تسلیم، استحکام کششی، ازدیاد طول و ضرایب شکلدهی را در کنار یکدیگر بررسی کرد. مقایسه یک عدد منفرد میان دو کلاف ممکن است نتیجه اشتباهی ایجاد کند.
ضخامت، تلرانس و جهت نورد
کمتر بودن ضخامت واقعی کلاف از محدوده توافقشده میتواند حاشیه ایمنی قطعه را کاهش دهد؛ ضخامت بیشتر نیز نیروی پرس و جریان فلز در قالب را تغییر میدهد. تلرانس باید پیش از سفارش تعیین شود. جهت نورد نیز بر رفتار ورق اثر دارد؛ بنابراین نحوه چیدمان قطعه روی شیت و جهت برش نمونه آزمایشی باید ثبت شود.
پوشش روی چه اثری بر کشش عمیق دارد؟
در ورق گالوانیزه، علاوه بر فولاد پایه، پوشش روی نیز زیر فشار و اصطکاک قالب قرار میگیرد. بهترین گرید کششی هم با پوشش نامتناسب، سطح نامناسب یا روانکاری ضعیف ممکن است در خط تولید نتیجه مطلوب ندهد.
آیا پوشش بیشتر همیشه بهتر است؟
جرم پوشش بیشتر معمولاً مقاومت خوردگی را افزایش میدهد، اما الزاماً فرمپذیری را بهتر نمیکند. در تغییر شکلهای شدید، رفتار پوشش سنگینتر باید با فرایند ساخت سازگار باشد. مقدار پوشش را براساس محیط مصرف، عمر مورد انتظار و شدت پرس انتخاب کنید، نه فقط بیشترین عدد قابل سفارش.
پوستهشدن پوشش هنگام پرس
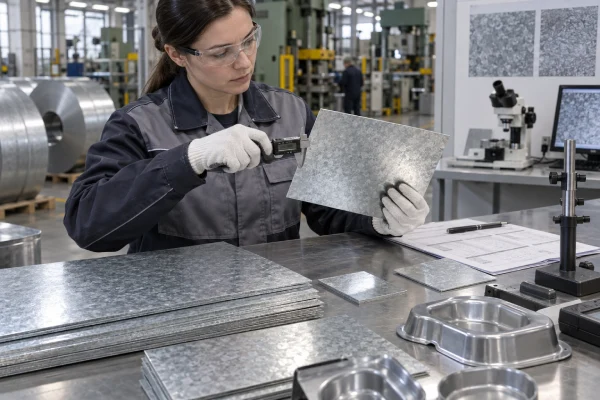
پس از پرس، سطح نباید دچار پوستهشدن یا جداشدگی محسوس خارج از محدوده پذیرش شود. فشار قالب، اصطکاک بالا، آلودگی سطح، وضعیت نامناسب ابزار و انتخاب اشتباه ورق میتوانند به پوشش آسیب بزنند. هر ایراد سطحی را نباید بدون بررسی به کارخانه تولیدکننده نسبت داد.
کیفیت سطح و روغنکاری
برای قطعاتی که رنگ میشوند یا در معرض دید قرار دارند، کیفیت سطح باید از ابتدا در سفارش مشخص شود. روغنکاری مناسب نیز اصطکاک را کنترل میکند و به جریان یکنواختتر ورق داخل قالب کمک میکند. نوع روانکار باید با پوشش، فرایند شستوشو و عملیات بعدی سازگار باشد.
انتخاب گرید براساس کاربرد قطعه
عمق قطعه تنها معیار انتخاب نیست. شکل گوشهها، نسبت قطر اولیه به قطر پانچ، تعداد مراحل پرس، ضخامت و وضعیت قالب نیز اهمیت دارند. جدول یا توصیه عمومی باید با آزمایش خط تولید تکمیل شود.
قطعات خودرو
برای قطعات خودرویی پیچیده، DX54D+Z و DX56D+Z بیشتر در فهرست استعلام قرار میگیرند. اگر قطعه پیچیدگی کمتری دارد، DX53D+Z نیز ممکن است پاسخگو باشد. کیفیت سطح، جوشپذیری و الزامات رنگ پس از پرس نیز بررسی شوند.
بدنه لوازم خانگی و تجهیزات صنعتی
در بدنهها، محفظهها و قطعات نمایان، DX53D+Z یا DX54D+Z بسته به عمق و شکل قطعه بررسی میشوند. اگر قطعه پس از پرس رنگ میشود، صافی سطح و یکنواختی پوشش اهمیت بیشتری دارد. برای محفظه ساده، سفارش DX56D ممکن است فقط هزینه را بالا ببرد.
عیوب رایج در کشش عمیق
پارگی ورق همیشه به معنای نامرغوب بودن کلاف نیست. گرید نامناسب، طراحی قالب، فشار ورقگیر، شعاع گوشه، روانکاری و جهت نورد میتوانند نتیجه را تغییر دهند. علت ایراد باید قبل از تعویض برند مشخص شود.
پارگی و نازکشدن دیواره
پارگی معمولاً در نقاط تمرکز کرنش، گوشهها یا نزدیکی کف قطعه دیده میشود. انتخاب گرید عمیقتر میتواند کمک کند، اما اصلاح شعاع قالب، مراحل پرس یا روانکاری نیز ممکن است ضروری باشد. ضخامت دیواره باید پس از تست در نقاط بحرانی اندازهگیری شود.
چروکشدن لبهها
چروک زمانی رخ میدهد که جریان ورق بهدرستی کنترل نشود. فشار نامناسب ورقگیر و طراحی قالب از عوامل اصلیاند. خرید گرید گرانتر بدون اصلاح شرایط پرس الزاماً چروک را از بین نمیبرد.
آزمایش نمونه قبل از سفارش اصلی
برای سفارشهای حساس، نمونه باید از همان کلاف پیشنهادی تهیه و با قالب واقعی آزمایش شود. شماره کلاف، جهت برش، تنظیمات پرس، نوع روانکار و نتیجه آزمون ثبت شوند. تأیید یک ورق مشابه یا محموله قدیمی، تضمینی برای عملکرد بار جدید نیست.
قیمت گالوانیزه کشش عمیق چگونه مقایسه میشود؟
قیمت فقط تابع وزن ورق نیست. گرید، ضخامت، عرض، جرم پوشش، کیفیت سطح، مقدار سفارش، برند و شرایط عرضه بر رقم نهایی اثر دارند. مقایسه زمانی معتبر است که مشخصات دو پیشنهاد یکسان باشند.
چرا گریدهای عمیقتر گرانترند؟
تولید فولاد فوق کمکربن و کنترل خواص مکانیکی موردنیاز DX54D یا DX56D فرایند تخصصیتری میخواهد. محدودتر بودن عرضه نیز میتواند قیمت و زمان تأمین را افزایش دهد. بااینحال، اگر گرید بهتر ضایعات پرس را کم کند، هزینه نهایی هر قطعه ممکن است پایینتر تمام شود.
در استعلام چه اطلاعاتی اعلام شود؟
گرید کامل، ضخامت و تلرانس، عرض، جرم پوشش، کیفیت سطح، حالت عرضه بهصورت کلاف یا شیت، وزن هر کلاف، وزن کل سفارش و محل تحویل را بنویسید. نوع قطعه، عمق تقریبی و تعداد مراحل پرس نیز به انتخاب دقیقتر کمک میکنند. برای گریدهای خاص، حداقل تناژ و زمان آمادهسازی را پیش از برنامهریزی تولید بپرسید.
هنگام تحویل ورق چه مواردی را کنترل کنیم؟
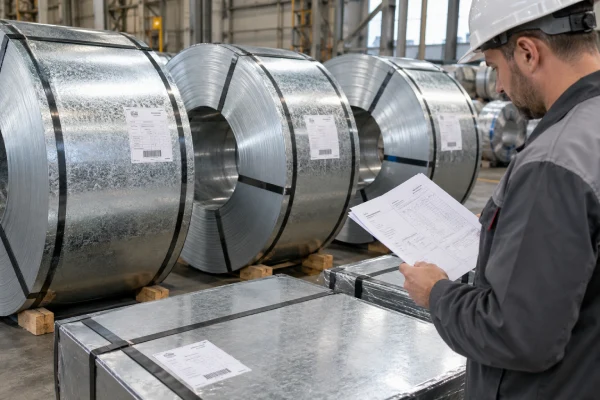
پیش از مصرف، لیبل کلاف را با پیشفاکتور تطبیق دهید. نام کارخانه، گرید، ضخامت، عرض، وزن و شماره کلاف باید خوانا باشند. گواهی محصول نیز باید به همان شماره کلاف مربوط باشد؛ ارائه برگه عمومی کارخانه برای پذیرش یک بار حساس کافی نیست.
بستهبندی، لبههای کلاف، آثار ضربه، رطوبت و سفیدک را بررسی کنید. اگر پذیرش خرید به تست پرس وابسته است، این شرط باید پیش از معامله توافق و در اسناد سفارش ثبت شود. نمونه تأییدشده و سوابق تنظیمات دستگاه را تا پایان مصرف بار نگه دارید.
بالاخره کدام گالوانیزه کشش عمیق بهتر است؟
برای کشش عمیق معمول، DX53D+Z نقطه شروع مناسبی است. در قطعات پیچیده یا پرس چندمرحلهای، DX54D+Z تناسب بیشتری دارد و برای کشش فوقعمیق و قطعات حساس، DX56D+Z در اولویت قرار میگیرد. ورق خودرو چهارمحال به دلیل معرفی رسمی این گریدها، یکی از اصلیترین گزینههای داخلی برای استعلام است؛ اما انتخاب نهایی باید با گواهی همان کلاف و نتیجه تست قالب انجام شود.
برای مقایسه قیمت واقعی، مشخصات قطعه، گرید، ضخامت، عرض، نوع پوشش، تناژ و محل تحویل را یکجا اعلام کنید. کارشناسان پایا پولاد پایتخت میتوانند موجودی قابل تأمین را با نیاز خط تولید تطبیق دهند تا انتخاب نهایی براساس عملکرد ورق و هزینه تمامشده قطعه انجام شود، نه صرفاً کمترین قیمت هر کیلوگرم.